
LED-Fehleranalyse Knowledge Base
Comprehensive failure analysis resources covering SMD, DIP, infrared, display, und ESD failure modes — basierend auf 25+ years von Fertigung und field service data aus Queendom’s global LED installations.
Why LED-Fehleranalyse Matters
Understanding LED failure modes ist critical für product Zuverlässigkeit, Qualitätskontrolle, und field service. Im Gegensatz zu many electronic components, LEDs degrade gradually rather als failing instantaneously, making root cause analysis challenging ohne specialized knowledge und equipment. Dies knowledge base bietet engineers, technicians, und quality assurance professionals mit der diagnostic tools und prevention strategies needed um zu minimieren LED field failures.
Our failure analysis database ist organized by package Typ und failure mechanism. Each section bietet: (1) detailed description von der failure mode und seine root cause, (2) detection und diagnostic methods, (3) real-world case studies aus field returns (sanitized bis protect customer confidentiality), (4) prevention strategies für design und Fertigung, und (5) frequently asked questions aus engineering teams.
Fehleranalyse Kategorien
High-Power-LED Fehleranalyse
Ceramic High-Power-LED (1W–30W) failure modes: thermal fatigue, Chip-attach delamination, wire bond lift-off, Leuchtstoff degradation, und EOS/ESD
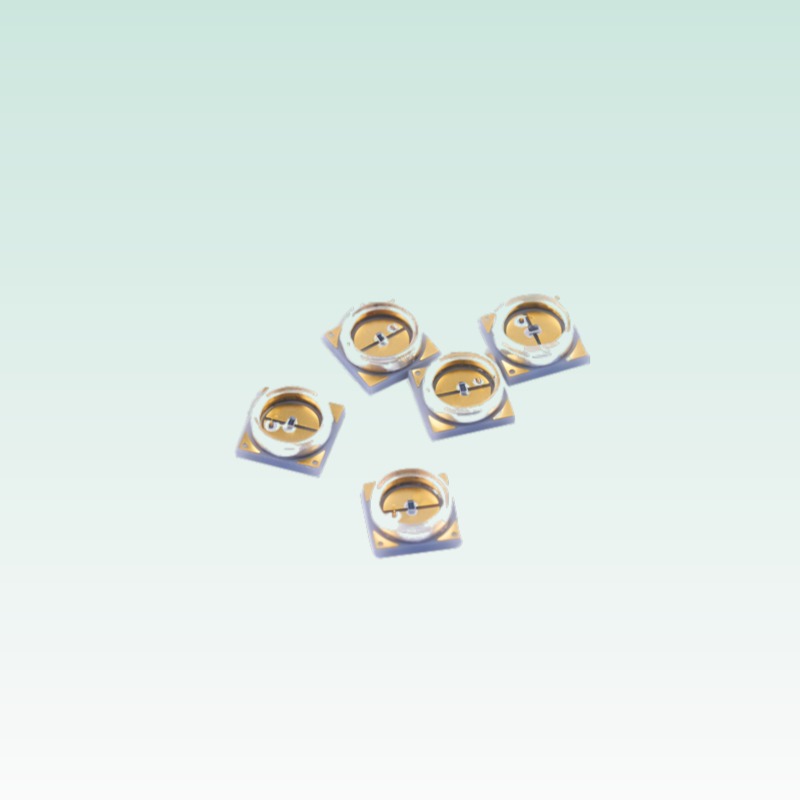
SMD-LED Fehleranalyse
Solder joint defects, thermal degradation, EOS/ESD damage in Aufbau- packages
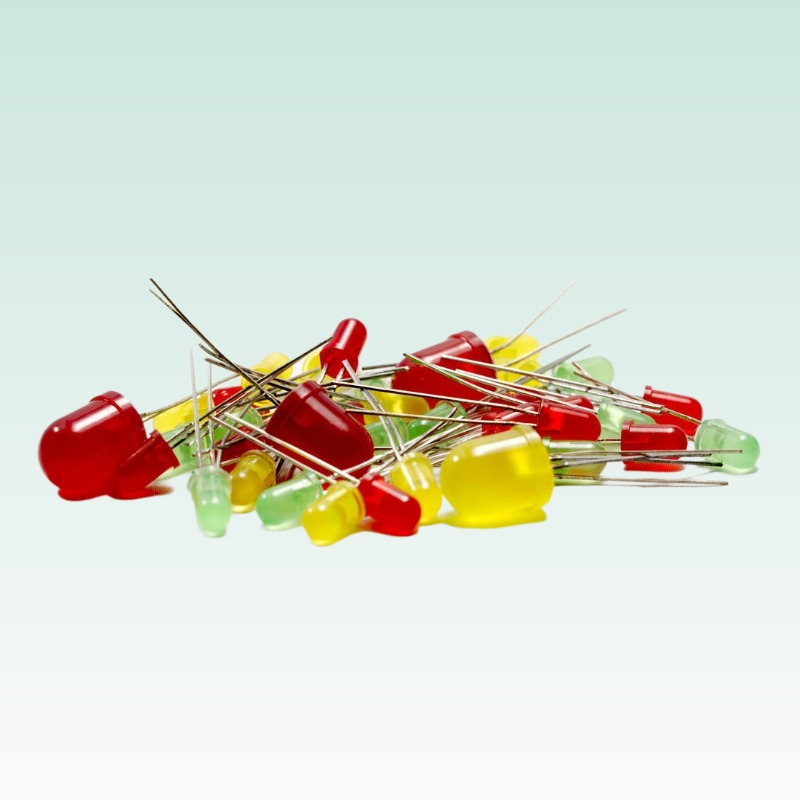
DIP-LED Fehleranalyse
Lead corrosion, wire bond failure, epoxy degradation in through-hole packages
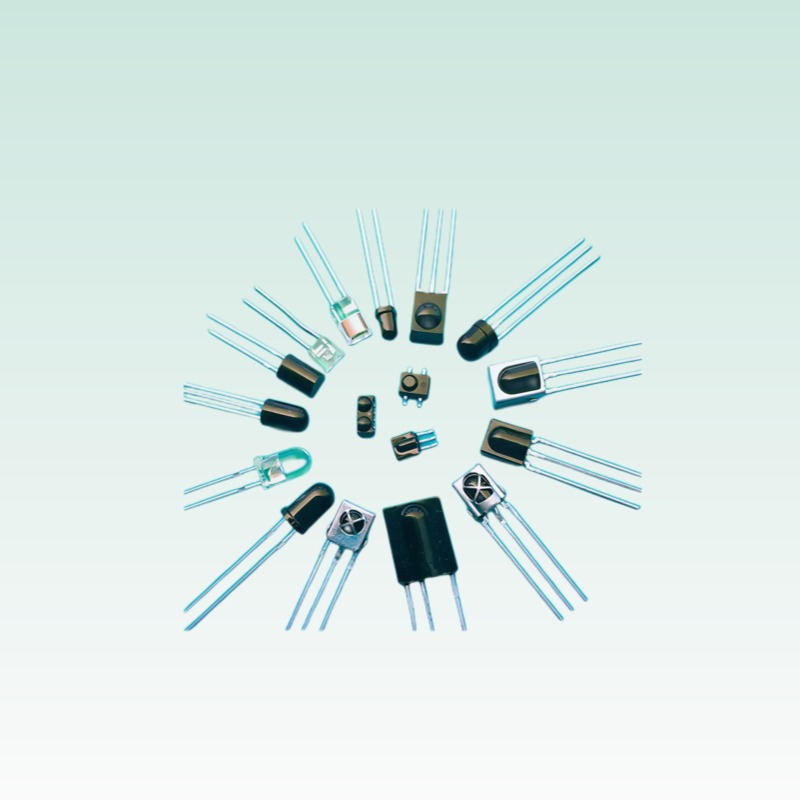
IR-LED Fehleranalyse
Wellenlänge Verschiebung, Strahlungsstärke degradation, Verguss issues in Infrarot-LEDs
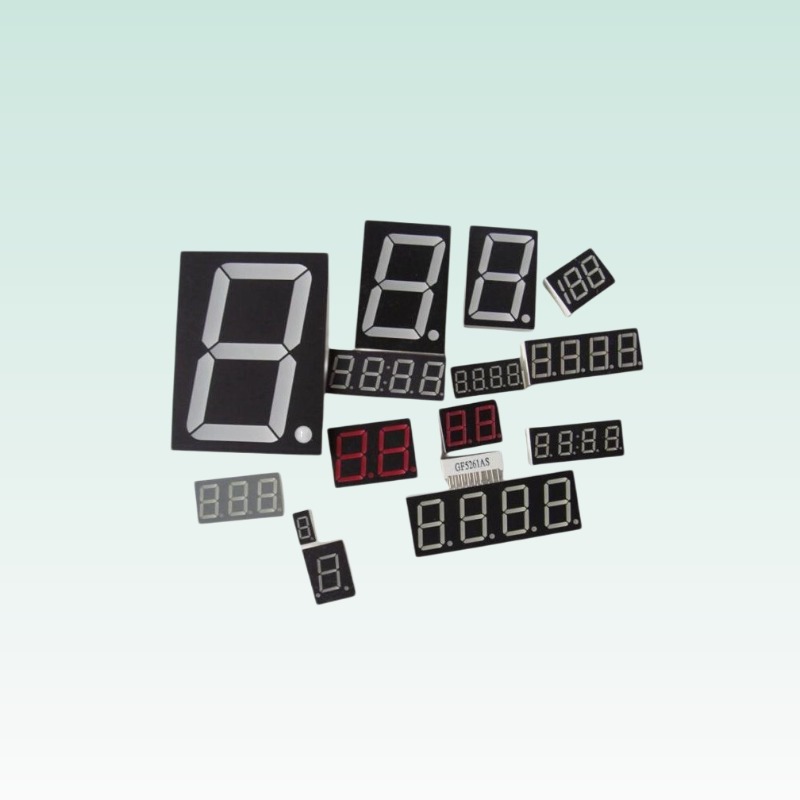
LED-Anzeige Fehleranalyse
Dead pixels, Farbverschiebung, water damage, controller issues in LED-Anzeige modules
ESD-Schäden und Vorbeugung
HBM/CDM damage mechanisms, protection circuit design, ESD-safe handling procedures
Statistical Überblick
Based on unser analysis von field-returned LEDs über alle product lines über die past 5 years, die Verteilung von failure modes is:
- Solder joint / interconnect failures: 35% — primarily in SMD assemblies mit inangemessene Wärmemanagement
- ESD/EOS damage: 22% — concentrated in dry-climate installations und automated Montage Umgebungen
- Thermisch degradation: 18% — hoch-power Anwendungen mit insufficient heat sinking
- Environmental damage: 15% — Feuchtigkeit, sulfur, UV exposure in Außenbereich und industriell Anwendungen
- Manufacturing defects: 10% — Chip-level defects, wire bond issues, Verguss problems
For detailed analysis von jeder failure mode, select die relevant category above. If you need Anwendung-specific failure analysis unterstützen, contact unser engineering team durch die Customer Support-Center.
Wie eine Fehleranalyse tatsächlich abläuft
Eine disziplinierte Analyse schreitet von der zerstörungsfreien zur zerstörenden Prüfung voran, denn jeder Schnitt vernichtet Befunde. Unsere Standardabfolge:
- Intake und history — lot code, drive Bedingungen, Platine schematic, failure rate per million Stunden, und whether die failure ist dead-on-arrival, gradual, oder catastrophic
- Non-destructive Prüfung — optisch microscopy bei 50×–200×, elektrisch curve tracing (I-V und reverse leakage), und X-ray bis see Drahtverbindungen, Chip attach voids, und package cracks
- Scanning acoustic microscopy (SAM) — maps delamination zwischen Chip, Vergussmasse, und Substrat ohne opening das Gehäuse
- Destructive analysis — decapsulation oder cross-section, then SEM/EDX auf der failure site bis identify foreign elements, intermetallics, oder contamination
- Root-cause verdict — classified als Chip-level, package-level, oder Anwendung-level, mit a corrective action routed bis die responsible process For Leuchte-level symptoms — dead fixtures, flicker, nuisance trips, sensor faults — start instead aus die lighting troubleshooting guide, die routes gesamte-fixture problems separately aus component failures.
Failure Signature Reference
Field symptoms cluster in recognizable signatures. Use diese table als a erste-pass triage before a part ships bis die lab:
| Observed Symptom | Most Likely Root Cause | First Response |
|---|---|---|
| Dead on arrival, no light, niedrig reverse leakage | Open wire bond oder ESD-damaged junction | Check ESD controls bei die Montage station; X-ray die bond |
| Dead on arrival, niedrig resistance beide directions | Die kurz (EOS oder reverse overvoltage) | Review drive circuit transients und reverse-bias Bedingungen |
| Gradual Lumen depreciation | Junction overtemperature, undersized thermal path | Measure case Temperatur unter Last; verbessern heatsinking oder derate |
| Farbe Verschiebung toward yellow/dark Ausgangsleistung | Vergussmasse yellowing aus heat oder UV exposure | Verify Betrieb Temperatur; für UVA parts review Tastverhältnis |
| Flicker oder intermittent contact | Cracked Löten joint, flexing PCB, oder intermittent bond | Micro-section die joint; check Platine unterstützen near die LED |
| Catastrophic package crack | Thermisch shock oder Feuchtigkeit popcorning in reflow | Audit MSL handling und bake before reflow |
| Corrosion on leads | Chlorine oder sulfur atmosphere (coastal, industriell) | Specify conformal coating oder resistant-finish packages |
Prevention by Design Stage
Die cheapest failure analysis ist die ein you never run. Route prevention in das Design review: derate Durchlassstrom bis 70–80% von maximal für lang-life products; Größe die thermal path für worst-case ambient, nicht typisch; select MSL-rated packages matched bis Ihr floor’s exposure time; und run pre-Produktion ESD audits bei every human touch point. During NPI, a 168-Stunde HTOL sample und a 100-cycle thermal-shock sample catch die infant-mortality population before it ships. Diese measures cost Stunden; field recalls cost months — a tradeoff documented über die Zuverlässigkeit sections von unser Zertifizierung documentation.
Frequently Asked Questions
Was sollte ich zusammen mit einer defekten LED-Probe einsenden?
Send die failed part unsoldered if possible, plus zwei known-good parts aus die gleiche lot, die Datenblatt revision you ausgelegt, um, und die gemessen drive Bedingungen (Strom, Tastverhältnis, ambient). Context turns a week von guessing in a day von analysis.
Kann ein ESD-Schaden im Nachhinein bestätigt werden?
Often yes. ESD leaves a recognizable signature: a puncture oder melt filament in die junction visible after decapsulation, mit elektrisch evidence von a soft resistive path. Die damage ist usually near a bond pad auf der discharge side.
My failure rate ist 200 ppm — ist die good?
Bei montierten Konsumgütern gilt ein Wert unter 50 ppm als übliches Ziel, und 200 ppm erfordern einen formellen 8D-Prozess. Bei Programmen in Automobilqualität sollten Sie einstellige ppm-Werte einplanen, wobei Fehler bei 0 km und Rückläufe aus dem Feld getrennt erfasst werden.
Wie lange dauert eine vollständige Analyse?
Elektrisch und optisch triage completes in 2–3 working days; a full destructive sequence mit SEM/EDX runs 1–2 weeks je nach lab queue. Report format follows die 8D structure mit containment, root cause, und corrective action tracking.