DIP-LED-Fehleranalyse
Ursachendiagnose und -prävention für Durchsteck-DIP-LED-Ausfälle in Industrieschalttafeln, Netzteilen und älteren Geräten – einschließlich Bleikorrosion, Eindringen von Feuchtigkeit, Drahtverbindungsfehlern und thermischer Spannungsrissbildung.
1. Übersicht über die DIP-LED-Fehlermodi
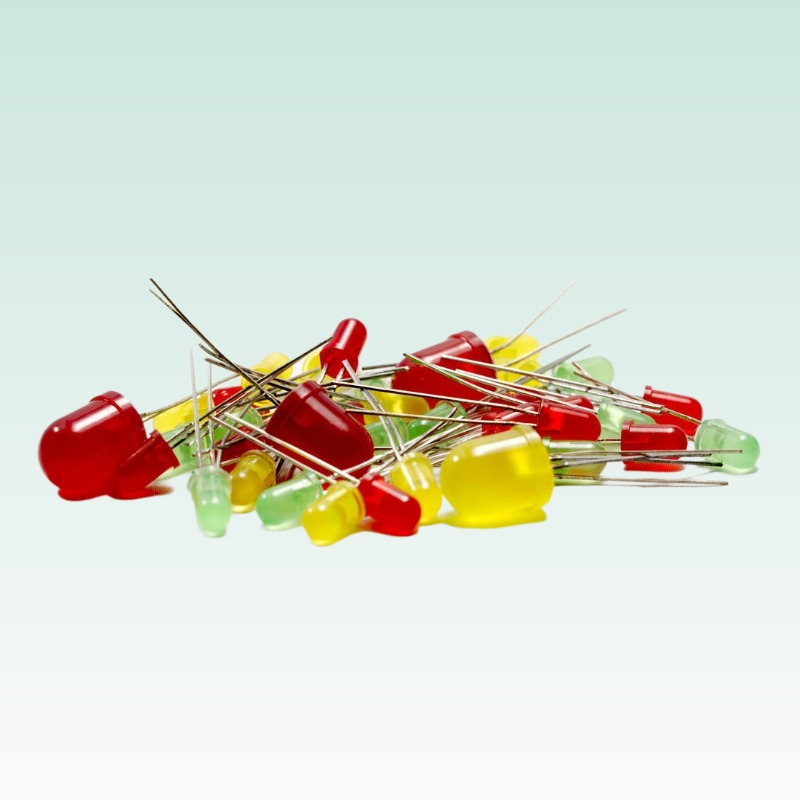
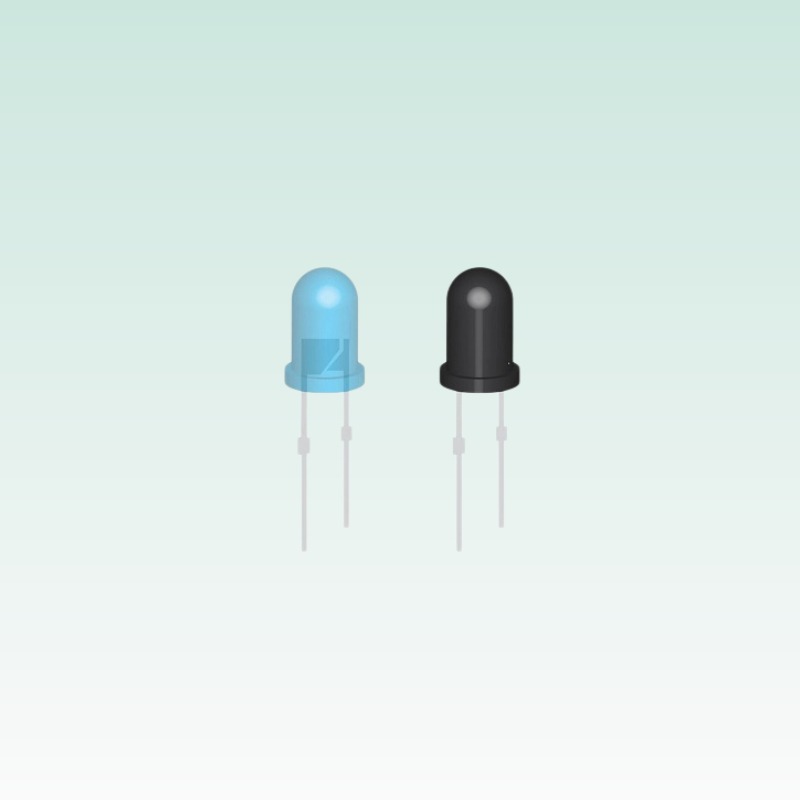
Through-hole DIP (Dual In-line Package) LEDs — including the ubiquitous 3mm (T-1) and 5mm (T-1 3/4) packages — remain widely used in industrial control panels, power supplies, automotive dashboards, and legacy equipment. Despite the industry trend toward SMD packages, DIP LEDs offer advantages in specific applications: they provide better mechanical stability in manual soldering processes, offer higher optical efficiency per individual package in indicator applications, and are easier to field-replace in maintenance scenarios.
Allerdings unterscheiden sich DIP-LED-Fehlermodi aufgrund ihrer Durchsteckkonstruktion, des Leadframe-Designs und des Epoxidverkapselungsprozesses erheblich von SMD-Gehäusen. Das Verständnis dieser Fehlermechanismen ist für Ingenieure, die Altsysteme warten, neue Durchkontaktierungsbaugruppen entwerfen oder DIP-LEDs für Industrieumgebungen spezifizieren, von entscheidender Bedeutung.
| Fehlermodus | Hauptursache | Typischer Beginn | Feldfrequenz |
|---|---|---|---|
| Bleikorrosion | Galvanische Korrosion an der Blei-Epoxid-Grenzfläche | 3–7 years | ~35% |
| Drahtverbindungsbruch | Thermische Belastung, mechanischer Schock | Jederzeit | ~25% |
| Epoxidabbau | UV-Belastung, thermische Alterung | 5–10 years | ~20% |
| Eindringen von Feuchtigkeit | Bruch der hermetischen Dichtung an der Blei-Epoxid-Grenzfläche | 2–5 years | ~12% |
| Die-Attach-Fehler | Abbau des Silberepoxids, CTE-Fehlanpassung | 4–8 years | ~8% |
2. Bleikorrosion und Leadframe-Verschlechterung
Lead corrosion is the most common DIP LED failure mode in industrial environments, particularly in applications exposed to humidity, sulfur compounds, or salt spray. The failure mechanism involves galvanic corrosion at the interface between the LED leadframe (typically silver-plated copper or FeNi42 alloy) und die epoxy encapsulation. Over time, moisture penetrates the lead-epoxy interface, creating an electrochemical cell that corrodes the leadframe material.
2.1 Korrosionsmechanismus
The corrosion process begins with the gradual breakdown of the adhesion between the epoxy resin und die leadframe metal. This interface is the primary moisture barrier in DIP LED-Pakete, and unlike hermetically sealed metal packages, it relies entirely on chemical adhesion. Factors that accelerate interface degradation include:
- Erhöhte Betriebstemperaturen (thermische Wechselbelastung der Schnittstelle)
- Umgebungen mit hoher relativer Luftfeuchtigkeit (anhaltend >75 % relative Luftfeuchtigkeit)
- Luftschadstoffe: Schwefeldioxid (SO2), Schwefelwasserstoff (H2S), Chlorverbindungen
- Mechanische Belastung durch Leiterplattenbiegung oder Vibration, die über die Leitungen übertragen wird
Sobald Feuchtigkeit die Schnittstelle durchdringt, breitet sich die Korrosion entlang des Leadframes innerhalb des Gehäuses aus und erreicht schließlich den Chip-Befestigungsbereich oder die Drahtverbindung. Zu diesem Zeitpunkt ist die elektrische Verbindung beeinträchtigt, was zu einem Leerlauffehler oder einem hochohmigen intermittierenden Betrieb führt.
2.2 Schwefelinduzierte Korrosion
In industrial environments such as paper mills, wastewater treatment plants, and rubber manufacturing facilities, airborne sulfur compounds (particularly H2S) can cause rapid corrosion of silver-containing leadframes. Silver reacts with sulfur to form silver sulfide (Ag2S), which has a resistivity of 10,000 ohm-cm — effectively an insulator. This “silver migration” phenomenon can increase contact resistance by several orders of magnitude within months of exposure.
Prevention: Für schwefelhaltige Umgebungen sollten Sie DIP-LEDs mit vergoldeten Leadframes (mindestens 0,1 Mikron Golddicke) anstelle von versilberten verwenden. Alternativ können Sie SMD-Gehäuse mit Metallkern-Leiterplattenkonstruktion verwenden, die einen besseren Umweltschutz bieten. Tragen Sie eine Schutzbeschichtung (Silikon- oder Polyurethan-Typ) auf die zusammengebaute Platine auf, um zusätzlichen Feuchtigkeits- und Chemikalienschutz zu gewährleisten.
3. Fehler bei der Drahtverbindung
Drahtbonden ist die elektrische Verbindungsmethode, die in praktisch allen DIP-LEDs verwendet wird. Typischerweise wird ein 1,0 Mil (25 Mikron) dicker Golddraht vom LED-Chip-Pad bis zum Leadframe-Pfosten verwendet. Fehler bei der Drahtverbindung machen etwa 25 % der Ausfälle von DIP-LED-Feldern aus und können zu jedem Zeitpunkt im Produktlebenszyklus auftreten.
3.1 Versagen des Fersenrisses
The most common wire bond failure mode in DIP LEDs is heel cracking, where fatigue cracks initiate at the heel of the bond (the transition point between the wire und die bonded interface). This failure is caused by mechanical stress transmitted through the package, including thermal expansion mismatch between the wire (gold, CTE ~14.2 ppm/°C), leadframe (copper, CTE ~17 ppm/°C), and epoxy encapsulant (CTE ~15–25 ppm/°C below Tg, 60+ ppm/°C above Tg).
Heel crack failures are particularly common in applications where the LED is subjected to frequent temperature cycling, such as outdoor equipment exposed to day/night temperature swings, or indoor equipment with duty cycling. The crack propagates slowly through the gold wire cross-section, initially causing intermittent operation that may be misdiagnosed as a solder joint problem, and eventually leading to complete open-circuit failure.
3.2 Wire Sweep während der Kapselung
During the epoxy encapsulation process (transfer molding), the viscous epoxy can exert lateral force on the wire bonds, causing them to deform or “sweep” from their original position. Excessive wire sweep can bring the wire dangerously close to the leadframe, creating a short-circuit risk, or can stress the bond heel, creating a pre-existing crack that propagates during field use. This is a manufacturing defect that should be detected through destructive physical analysis (DPA) sampling per JEDEC JESD-22-A117.
4. Abbau des Epoxid-Verkapselungsmittels
Das Epoxidharz-Verkapselungsmittel in DIP-LEDs erfüllt drei wichtige Funktionen: mechanischer Schutz des Chips und der Drahtverbindung, optische Kopplung der LED-Emission und Umgebungsisolierung. Die Verschlechterung einer dieser Funktionen führt zum Ausfall der LED oder zu Leistungseinbußen.
4.1 UV-induzierte Vergilbung
DIP LEDs used in outdoor applications or near UV sources (such as UV sterilization equipment) experience photodegradation of the epoxy resin. The aromatic rings in standard epoxy encapsulants (typically bisphenol-A type) absorb UV radiation, causing chain scission and oxidation that manifests as visible yellowing. Yellowing reduces light output (particularly for blue and white LEDs, where yellowing absorbs the short-wavelength emission) and shifts the chromaticity coordinates.
Für Anwendungen, die eine langfristige UV-Belastung erfordern, sollten Sie LEDs mit Silikonverkapselung spezifizieren, die von Natur aus UV-beständig sind. Silikon-Verkapselungsmittel weisen aufgrund ihres niedrigeren Elastizitätsmoduls außerdem eine bessere thermische Stabilität (bis zu 200 °C Dauerbetriebstemperatur) und eine geringere Belastung des Chips auf.
4.2 Thermische Alterung
Selbst bei Innenanwendungen führt ein längerer Betrieb bei erhöhten Temperaturen zu einer allmählichen Vernetzung und Versprödung des Epoxidharz-Verkapselungsmittels. Die Glasübergangstemperatur (Tg) von Standard-LED-Epoxidharz beträgt etwa 130–140 °C; Der Betrieb in der Nähe oder über dieser Temperatur führt zu schnellen Änderungen der mechanischen Eigenschaften und kann zu Rissen im Gehäuse oder zur Ablösung vom Leiterrahmen führen.
5. Fallstudie: DIP-LED-Ausfall in Eisenbahnsignalanlagen
Application: Rote 5-mm-DIP-LEDs, die in streckenseitigen Signalanzeigen eines Stadtbahnnetzes verwendet werden
Fehlermodus: 3–5 Jahre nach der Installation kommt es zu einer fortschreitenden Verschlechterung der Lichtleistung und schließlich zu einem Leerlaufausfall
Ursachenanalyse: Ausgefallene LEDs wurden zerschnitten und unter dem optischen und Elektronenmikroskop untersucht. Der primäre Fehlermechanismus war Bleikorrosion an der Schnittstelle zwischen Leadframe und Epoxidharz, mit sekundärer Beschädigung der Chipbefestigung durch eindringende Feuchtigkeit. Umwelttests am Installationsort ergaben Schwefeldioxidkonzentrationen von 0,05–0,12 ppm, was deutlich innerhalb des Bereichs liegt, der zur Bildung von Silbersulfid auf versilberten Leadframes führt.
Solution: (1) Replaced standard silver-plated DIP LEDs with gold-plated leadframe versions specifically rated for industrial sulfur environments. (2) Added a silicone conformal coating (IPC-CC-830 compliant) to the assembled signal boards, providing an additional moisture and chemical barrier. (3) Implemented a 3-year preventive maintenance cycle for LED replacement. After these changes, field failure rates decreased from 4.2% per year to 0.3% per year over a 24-month observation period.
6. Auswahl- und Präventionsrichtlinien
| Environment | Empfohlener DIP-Typ | Leadframe | Zusätzlicher Schutz |
|---|---|---|---|
| Innen-/Verbraucherbereich | Standard-Epoxid-DIP | Versilbert | Keine erforderlich |
| Industrie / Luftfeuchtigkeit | Silikonvergussmasse DIP | Vergoldet | Schutzbeschichtung vom Typ AR/UR |
| Außen-/UV-Belichtung | Silikonvergussmasse DIP | Vergoldet | Schutzbeschichtung SR-Typ |
| Schwefel / Chemikalie | Hermetisch oder SMD-Alternative | Dick vergoldet | IP65+ Gehäuse, Silikonbeschichtung |
7. FAQ
F: Wie hoch ist die typische Lebensdauer einer DIP-LED in Innenräumen?
A: Für standardmäßige 5-mm-DIP-LEDs, die mit 20 mA Durchlassstrom bei Umgebungstemperaturen unter 50 °C betrieben werden, beträgt die typische L70-Lebensdauer 50.000–80.000 Stunden. Dies setzt jedoch eine ordnungsgemäße Stromregulierung und ausreichende Belüftung voraus.
F: Können defekte DIP-LEDs repariert oder überholt werden?
A: DIP-LEDs können nicht wiederhergestellt werden, wenn sich die Kapselung oder der Leadframe verschlechtert hat. Die einzige Lösung ist Ersatz. In Durchkontaktierungsbaugruppen können DIP-LEDs im Vergleich zu SMD-Gehäusen relativ einfach entlötet und ausgetauscht werden.
F: Wie kann ich schwefelinduzierte Korrosion vor einem vollständigen Ausfall erkennen?
A: Zu den ersten Anzeichen gehören eine erhöhte Durchlassspannung bei Nennstrom (was auf einen steigenden Kontaktwiderstand hinweist) und eine sichtbare Verdunkelung oder Verfärbung an der Basis des LED-Gehäuses, wo die Leitungen in das Epoxidharz eindringen. Die periodische Lichtleistungsmessung ist die zuverlässigste Nachweismethode.
8. Verwandte Ressourcen
- SMD-LED-Fehleranalyse – Fehlermodi für oberflächenmontierte LED-Pakete
- DIP-LED-Datenblätter – Spezifikationen für 3-mm-, 5-mm- und zweifarbige DIP-Gehäuse
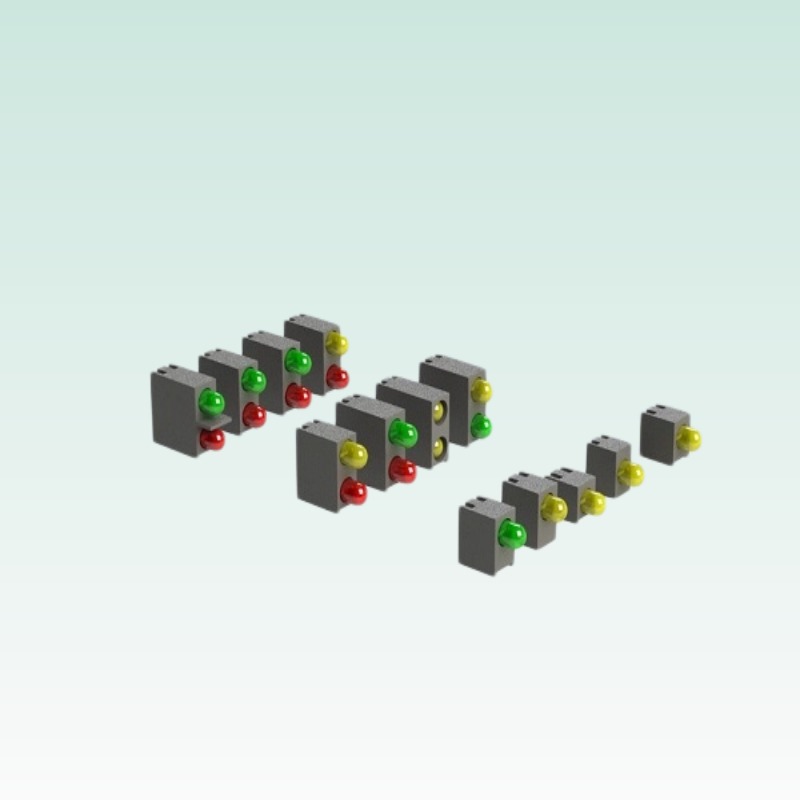
- DIP Bi-Color- und RGB-LED-Datenblätter — Spezifikationen für mehrfarbige DIP-Pakete
9. Vergleichende Zuverlässigkeit: DIP vs. SMD
Engineers often ask whether DIP or SMD-LEDs are more reliable for specific applications. The answer depends on the environmental conditions und die specific failure modes that are most likely in that environment. DIP LEDs have superior mechanical robustness at the PCB level — their through-hole leads provide a much stronger mechanical bond to the PCB than SMD solder joints, making them more resistant to vibration, mechanical shock, und diermal cycling stress. This is why DIP LEDs remain the preferred choice for automotive dashboard indicators, industrial equipment with heavy vibration, and any application where the LED may be subjected to mechanical abuse.
However, DIP LEDs have inferior environmental protection compared to SMD packages. The leadframe-epoxy interface in DIP packages is a known weakness for moisture ingression and chemical corrosion, whereas SMD packages — particularly those with silicone encapsulants — provide superior moisture barrier performance. For outdoor, high-humidity, or chemically aggressive environments, SMD packages with appropriate IP-rated fixtures are the better choice despite their lower mechanical robustness at the PCB level.
From a thermal management perspective, SMD packages have a significant advantage. The thermal resistance of SMD packages ranges from 6–45 C/W depending on package type, compared to 100–200 C/W for DIP packages. This makes SMD packages essential for any application requiring more than 0.1W power dissipation per LED. DIP LEDs should be limited to indicator applications at 20–50 mA forward current, or outdoor display applications where the larger package size provides better light distribution optics.
Zusammengefasst: Wählen Sie DIP-LEDs für mechanisch anspruchsvolle Anzeigeanwendungen mit geringem Stromverbrauch. Wählen Sie SMD-LEDs für Leistungsanwendungen, umweltschonende Anwendungen und jedes neue Design, bei dem Platz auf der Leiterplatte und thermische Effizienz Priorität haben.